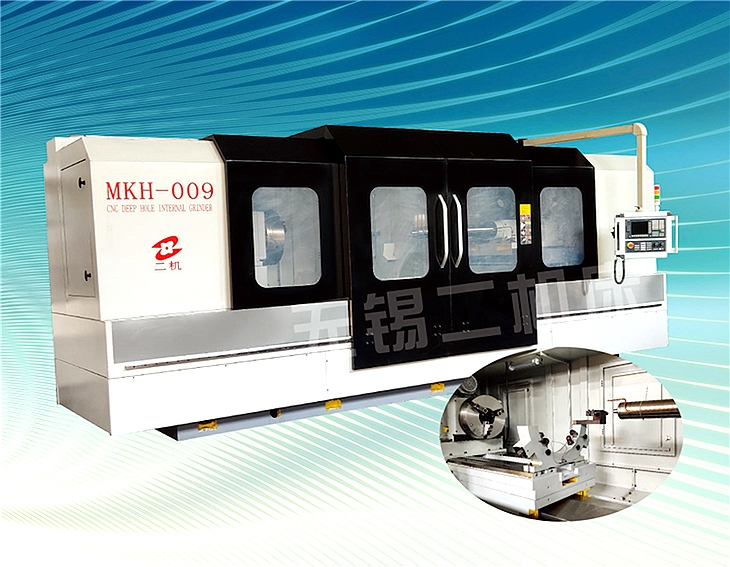
在机械加工领域,有一个公认的难题:当孔的长度与直径之比超过五倍时,普通的磨削设备便束手无策。砂轮杆伸进去越深,刚性越差,抖动随之而来,加工出来的内孔圆柱度根本无从谈起。液压缸筒、飞机起落架外筒、精密长衬套,这些看似寻常的零部件,其内孔精加工长期依赖进口设备或反复打磨。深孔内圆磨床的出现,正是为了啃下这块硬骨头。
深孔内圆磨床与普通内圆磨床的本质区别,不在于外观,而在于对“深”这一工况的系统性应对。普通内圆磨床加工短孔时游刃有余,一旦孔深超过砂轮杆的稳定极限,磨削力会将细长的杆体压弯,导致孔壁出现锥度或波纹。深孔内圆磨床从结构设计之初就针对这一痛点进行了专项优化:增设辅助支撑系统、强化机架刚性、配备防震动阻尼装置,目的只有一个——让砂轮在深处依然稳如磐石。以国内某型号数控深孔内圆磨床为例,其加工的飞机起落架外筒实际圆度可控制在0.003毫米,圆柱度达到0.004毫米每1000毫米,表面粗糙度Ra0.4微米。这意味着在长达一米的深孔内,偏差不超过一根头发丝的几十分之一。
深孔内圆磨床的技术难点,还在于排屑与冷却。磨削产生的碎屑若不能及时排出,会在孔内划伤已加工表面;磨削热若不能迅速带走,薄壁工件极易变形。针对这一问题,现代深孔内圆磨床普遍配备高压磨削液循环系统,通过内冷通道将切削液精准送达磨削区,既冲刷碎屑又抑制温升。与此同时,数控系统的介入让深孔内圆磨床具备了多段磨削参数设置能力,粗磨、精磨、光磨一气呵成,操作者只需输入孔径与深度,设备即可自动完成进给循环。
从市场格局看,深孔内圆磨床的国产化进程正在提速。过去,大长径比深孔精密磨削设备长期被少数国外厂商垄断,进口价格高昂且交期漫长。近年来,以上海机床厂为代表的国内企业持续攻关,推出了具备自主知识产权的数控深孔内圆磨床,主要技术指标达到国际先进水平,打破了国外封锁。在液压气动、工程机械、航空航天、轨道交通等领域的拉动下,深孔内圆磨床的需求正从“有没有”向“好不好”转变。用户不再只看磨削深度这一个参数,而是综合考量圆度、圆柱度、表面完整性以及换型效率。
对于正在选型的企业而言,判断一台深孔内圆磨床是否称手,有几个硬指标值得关注:砂轮杆的静态与动态刚性是否经过优化设计、是否配备在线测量装置以实现闭环补偿、数控系统能否存储多套工艺参数以适配多品种生产。深孔内圆磨床不是万能设备,但在深长内孔精加工这道工序上,它确实是目前为数不多能把精度与效率兼顾的解法。当孔径公差收紧到微米级、当工件长度突破机床行程的常规认知,深孔内圆磨床的价值便不再是一台设备那么简单,而是整条精密零部件产线的精度守门人。